

Акции



Метчики М12 применяются для нарезания и калибрования внутренней метрической резьбы номинальным диаметром 12 мм. Инструмент используется при обработке деталей из стали, нержавеющих, цветных и жаропрочных сплавов, чугуна и других металлов. Область применения конкретной модели зависит от геометрии рабочей части, материала изготовления и типа покрытия.
Как выбрать метчик М12
Основной параметр при выборе инструмента — шаг резьбы. Стандартная резьба М12 имеет шаг 1,75 мм. Для соединений с мелкой резьбой применяются метчики М12×1,5, М12×1,25 и М12×1. Необходимое исполнение определяется чертежом детали или характеристиками ответного элемента соединения.
Также следует учитывать тип обрабатываемого отверстия. Метчики для глухих и сквозных отверстий отличаются геометрией рабочей части и способом удаления стружки. Правильно подобранный инструмент помогает предотвратить забивание канавок, уменьшить нагрузку на режущие кромки и получить резьбу требуемого качества.
При подборе метчика обращают внимание на:
- шаг и направление резьбы;
- материал обрабатываемой детали;
- тип отверстия;
- материал режущей части;
- наличие и вид покрытия;
- допуск получаемой резьбы;
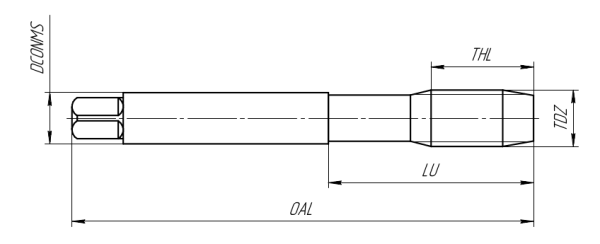
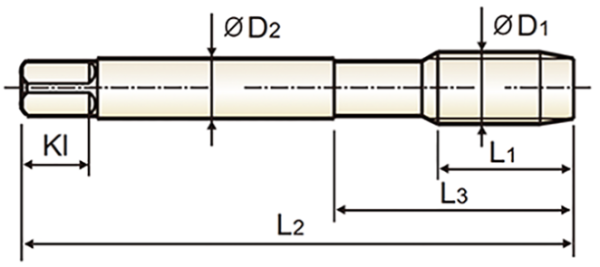
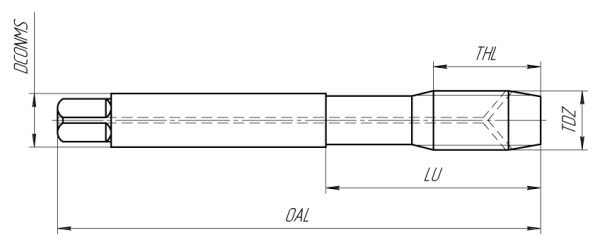
- рабочую и общую длину;
- размеры хвостовика.
Метчик для резьбы М12 должен соответствовать не только номинальному диаметру, но и условиям конкретной технологической операции. Характеристики и назначение инструмента указаны в карточках товаров.
Купить метчик М12
У нас можно купить метчик М12 на выгодных условиях и с доставкой по России. Для оформления заказа выберите подходящий инструмент на странице и добавьте его в корзину. Цена на метчики М12 указана в карточках товаров.
Если вам нужна помощь с выбором, обратитесь к нашим специалистам. Мы поможем подобрать подходящий метчик и ответим на вопросы по оформлению заказа.
Вопросы и ответы
Причиной может стать недостаточный диаметр предварительного отверстия, скопление стружки, перекос инструмента, неправильно выбранный режим обработки или несоответствие метчика материалу заготовки. Риск также повышается при использовании инструмента, не предназначенного для выбранного типа отверстия.
Покрытие может уменьшать трение, повышать устойчивость режущих кромок к износу и улучшать работу инструмента при определённых режимах обработки. Подходящий вариант выбирают с учётом материала детали и назначения конкретной модели.
Нет. Несмотря на одинаковый номинальный диаметр, инструменты формируют резьбу с разным шагом. Использование неподходящего метчика приведёт к повреждению профиля резьбы.
Шаг можно измерить резьбомером или определить по расстоянию между соседними витками. При отсутствии дополнительного обозначения под резьбой М12 обычно подразумевается стандартный шаг 1,75 мм.
Для стандартной резьбы М12×1,75 обычно подготавливают отверстие диаметром около 10,3 мм. Для М12×1,5 используется отверстие около 10,5 мм, для М12×1,25 — около 10,8 мм, а для М12×1 — около 11 мм. Точное значение зависит от материала заготовки, требуемого допуска и технологии обработки.
Лицензии и сертификаты

знаком YG-1 на конкурсах, выставках, на Интернет-сайтах, осуществлять
продажу продукции YG-1 и ее замену в период гарантийного обслуживания.
Свидетельство действительно до 31.12.2026 г.


