Почему фреза быстро изнашивается и как продлить срок ее службы
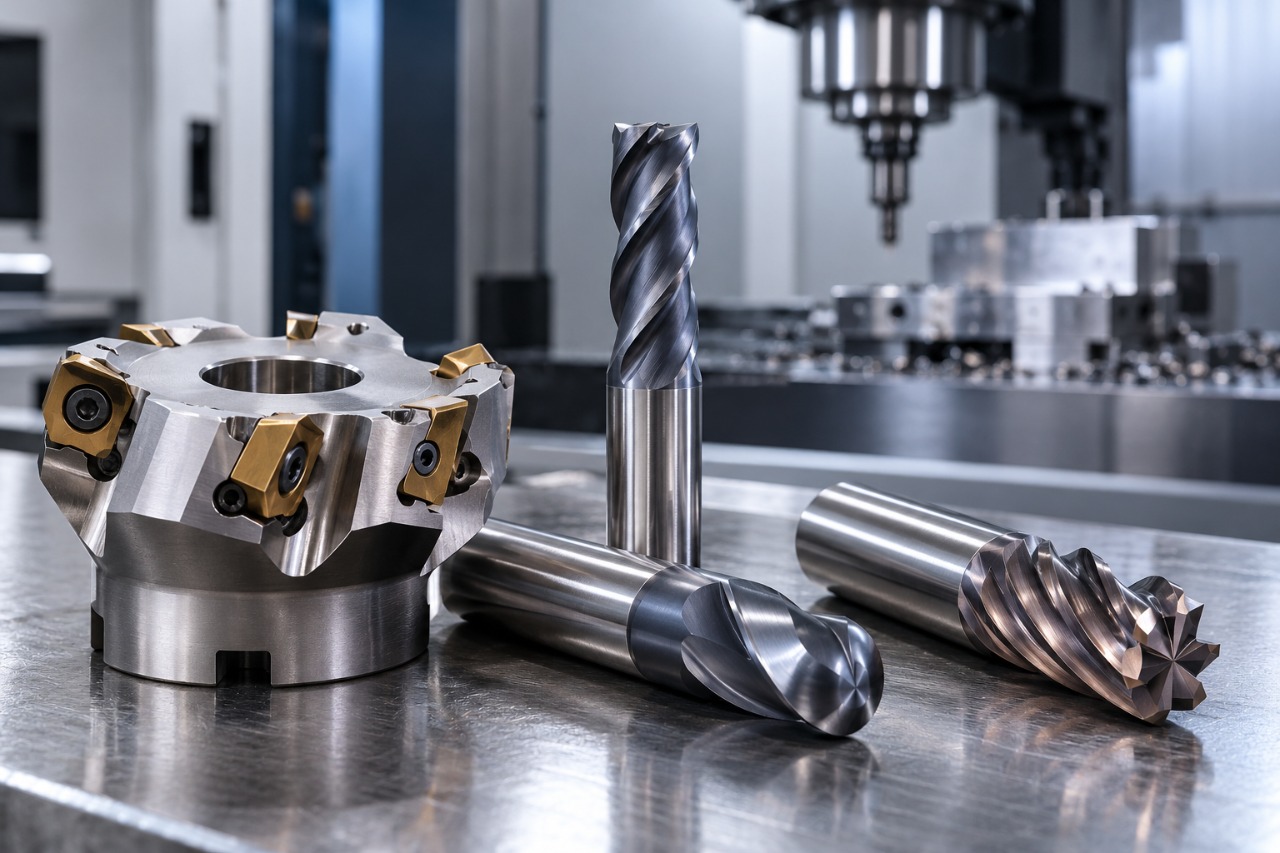
Даже качественный режущий инструмент может потерять рабочие свойства значительно раньше ожидаемого срока. Быстрый износ фрезы часто связан не с качеством самого инструмента, а с неправильно подобранными режимами резания, повышенным биением, недостаточной жесткостью системы или ошибками при обработке конкретного материала.
Понимание причин преждевременного износа позволяет увеличить ресурс инструмента, снизить количество остановок оборудования и обеспечить более стабильное качество обработки деталей.
Основные признаки износа фрезы
Состояние режущего инструмента желательно контролировать еще до появления выраженных дефектов поверхности детали.
На износ могут указывать:
- ухудшение качества обработанной поверхности;
- появление вибраций и постороннего шума;
- увеличение нагрузки на шпиндель;
- изменение формы стружки;
- образование заусенцев;
- снижение точности обработки;
- сколы на режущих кромках;
- заметный износ задней поверхности зуба.
Если продолжать работу поврежденным инструментом, нагрузка на оставшиеся режущие кромки увеличивается. В результате возможны серьезные сколы или поломка фрезы.
Неправильно подобранная скорость резания
Одна из наиболее частых причин ускоренного износа — слишком высокая скорость резания.
При увеличении скорости растет температура в зоне контакта режущей кромки с материалом. Если выбранный инструмент или его покрытие не рассчитаны на такой режим, режущая часть начинает быстрее терять свои свойства.
Слишком низкая скорость также не всегда является безопасным решением. Она может привести к нестабильному процессу резания и снижению производительности.
Поэтому режим следует выбирать с учетом материала детали, диаметра инструмента и рекомендаций производителя.
Ошибки при выборе подачи
Подача определяет нагрузку, которую воспринимает каждая режущая кромка.
При чрезмерной подаче нагрузка возрастает, что может привести к сколам и повреждению зубьев. Особенно критично это для инструмента небольшого диаметра и операций с большим вылетом.
Слишком малая подача также способна ускорить износ. В этом случае режущая кромка может не срезать полноценный слой материала, а частично скользить по поверхности. Возникает трение и дополнительный нагрев.
Оптимальный режим должен обеспечивать устойчивое образование стружки без перегрузки инструмента.
Слишком большая глубина резания
Стремление увеличить производительность за счет большой глубины резания иногда приводит к обратному результату.
При чрезмерном съеме материала увеличивается нагрузка на режущие кромки и сам инструмент. Возможны вибрации, отклонение фрезы от заданной траектории и появление микросколов.
Особенно важно учитывать соотношение диаметра инструмента, глубины резания и жесткости всей технологической системы.
При черновой обработке лучше использовать режимы, рекомендованные для конкретной серии фрез, а не увеличивать глубину исключительно для сокращения времени операции.
Биение инструмента
Даже небольшое радиальное биение способно значительно сократить срок службы фрезы.
При идеальном закреплении нагрузка распределяется между режущими кромками относительно равномерно. Если возникает биение, одна или несколько кромок начинают снимать больший слой материала.
В результате они изнашиваются быстрее остальных.
Причиной повышенного биения могут стать:
- загрязнение поверхности хвостовика;
- изношенный патрон;
- повреждение цанги;
- неправильная установка инструмента;
- дефекты шпинделя;
- загрязнение посадочных поверхностей.
Перед установкой фрезы рекомендуется очищать хвостовик, цангу и патрон, а также периодически контролировать состояние оснастки.
Чрезмерный вылет фрезы
Чем дальше рабочая часть инструмента расположена от патрона, тем ниже жесткость системы.
Большой вылет способствует появлению вибраций и прогибу инструмента под нагрузкой. Это особенно заметно при обработке глубоких карманов и труднодоступных участков.
Поэтому при настройке оборудования желательно использовать минимальный вылет, который позволяет выполнить требуемую операцию.
Если большая длина необходима по конструкции детали, режимы резания следует корректировать с учетом снижения жесткости.
Вибрации во время обработки
Вибрация отрицательно влияет сразу на несколько параметров: качество поверхности, точность размеров и стойкость инструмента.
Причинами вибраций могут быть недостаточная жесткость станка, плохое закрепление детали, большой вылет инструмента, неправильно выбранная подача или несоответствие геометрии фрезы выполняемой операции.
При появлении вибраций не стоит сразу снижать все параметры резания. Сначала необходимо определить источник проблемы.
Иногда достаточно изменить частоту вращения или подачу, улучшить закрепление заготовки или уменьшить вылет инструмента.
Неправильный подбор фрезы под материал
Режущий инструмент необходимо выбирать с учетом материала заготовки.
Сталь, нержавеющая сталь, чугун и алюминиевые сплавы отличаются по механическим свойствам и характеру образования стружки. Поэтому одна и та же геометрия не будет одинаково эффективна для всех материалов.
Например, при обработке вязких материалов особенно важен эффективный отвод стружки. Для более твердых материалов большое значение имеют прочность режущей кромки и износостойкость покрытия.
Использование неподходящей фрезы может привести к быстрому затуплению, налипанию материала на режущую часть или сколам.
Недостаточный отвод стружки
Повторное попадание стружки в зону резания создает дополнительную нагрузку на инструмент.
Это особенно критично при обработке глубоких пазов и карманов, где стружке сложнее покинуть рабочую зону.
Если она повторно попадает под режущую кромку, возникают ударные нагрузки и повышенный нагрев. В результате ухудшается качество поверхности и ускоряется износ фрезы.
Для стабильной работы необходимо обеспечить эффективное удаление стружки с помощью СОЖ, воздуха или соответствующей стратегии обработки.
Ошибки при использовании охлаждения
Охлаждение необходимо не для всех операций, однако в ряде случаев оно напрямую влияет на срок службы инструмента.
СОЖ помогает снижать температуру, уменьшать трение и удалять стружку из рабочей зоны.
При этом нестабильная подача жидкости иногда может быть даже вреднее ее отсутствия. Постоянные циклы нагрева и охлаждения создают температурные нагрузки на режущую часть.
Способ охлаждения следует выбирать с учетом материала, типа инструмента и условий конкретной обработки.
Как продлить ресурс фрезы
Чтобы инструмент работал стабильно и не требовал частой замены, важно рассматривать процесс обработки комплексно.
Перед началом работы необходимо проверить состояние оборудования, патрона и цанги, правильно закрепить заготовку и установить минимально необходимый вылет инструмента.
Также следует соблюдать рекомендуемые параметры скорости, подачи и глубины резания.
Не менее важно использовать инструмент, предназначенный для конкретного материала и операции. Геометрия режущей части, количество зубьев, покрытие и размеры фрезы должны соответствовать условиям работы.
Регулярный контроль состояния кромок позволяет вовремя выявить износ и заменить инструмент до появления серьезных повреждений.
Когда фрезу лучше заменить
Продолжать работу инструментом с выраженным износом не всегда экономически оправданно.
Сильно изношенная фреза увеличивает нагрузку на станок, ухудшает качество поверхности и повышает риск брака. Кроме того, разрушение режущей части во время обработки может повредить заготовку или оснастку.
Замену лучше проводить до критического разрушения режущих кромок. В серийном производстве для этого можно ориентироваться на установленную стойкость инструмента или контролировать определенные признаки износа.
Грамотно подобранная фреза и корректные режимы обработки позволяют значительно увеличить срок службы режущего инструмента. На ресурс влияет не один параметр, а совокупность факторов: скорость, подача, жесткость системы, состояние оснастки, вылет инструмента и правильность его применения.
Перейти в каталог
